


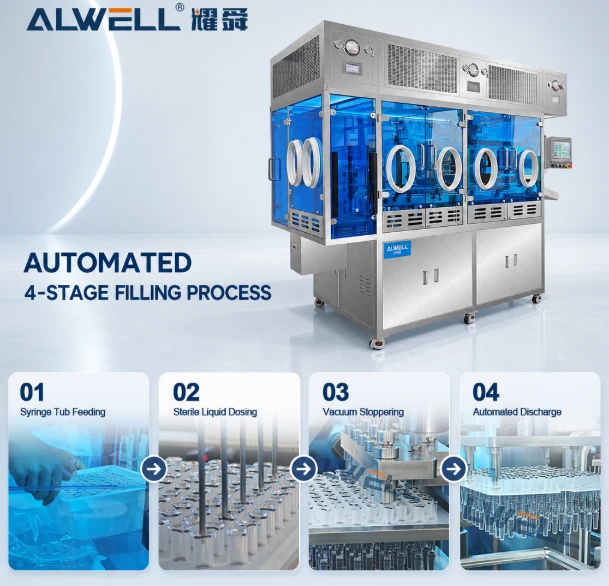
Тъй като биофармацевтичното производство се измества към гъвкава, малка до средна партидна обработка, първичната опаковка RTU (готова за употреба) се превърна в златен стандарт. Предварително стерилизираните патрони, доставени в конфигурации Nest и Tub, елиминират необходимостта от вътрешно измиване, депирогениране и сложни услуги за вода за инжектиране.
Въпреки това, постигането на висока прецизност на пълнене и целостта на затваряне на контейнера изисква стриктно съответствие между спецификациите на опаковката за пълнене на касети RTU и автоматизираното асептично оборудване за пълнене.
Това изчерпателно ръководство разбива стандартите за опаковане на Nest/Tub, опциите за автоматичен механизъм за подаване, ограниченията за размера на контейнерите и ключови инженерни съображения при изграждането на многоформатна линия за пълнене на RTU (PFS, касети и флакони).
1. Разбиране на стандартите за опаковане на Nest & Tub за RTU касети
RTU касетите пристигат предварително измити, депирогенирани и етиленов оксид (EtO) или стерилизирани с пара в защитни пластмасови вани с двоен плик.
Ключови компоненти наПълнене на RTU касета:
Ваната (контейнер): Стандартизирана пластмасова външна кутия (обикновено отговаряща на ISO/ISO стандартите за отпечатък), защитаваща гнездото по време на транспортиране.
Гнездото (Решетъчна матрица): Окачена полипропиленова матрица, държаща отделни патрони вертикално без контакт между стъкло и стъкло.
Капак и защитен лист Tyvek: Термично запечатан пропусклив капак, позволяващ преминаване на стерилизиращ газ, като същевременно поддържа стерилна микробна бариера.
Общи формати на матрицата на индустрията:
Гнездо със 100 дупки (10x10): Стандартно за 3,0 ml стоматологични и инсулинови патрони.
Гнездо със 160 отвора (10x16 или шахматно): Често срещано за по-малки 1,5 ml касети за оптимизиране на производителността на чистите помещения.
2. Конфигурации за товарене и разтоварване на оборудването
Взаимодействието между вашата автоматизирана линия за пълнене и отпечатъка на Nest/Tub управлява броя на частиците в чистата стая, скоростта на линията и изискванията за труд.
[ Tub De-bagging ] ──> [ Tyvek Peeling ] ──> [ Nest De-nesting / Direct Filling ] ──>[ Запушване и кримпване ]
A. Автоматизирано подаване и премахване на торбичките
Ръчно премахване на торбите: Операторът ръчно избърсва и оголва външните торби вътре в прохода от клас C до клас A.
Автоматизирано разопаковане на роботи: Роботизирани ръце оголват външните торби под еднопосочен въздушен поток, намалявайки генерирането на човешки частици вътре в изолаторите от клас А.
B. Отлепване на корицата и премахване на подплата
Ръчно белене: Висок риск от отделяне на частици, ако влакната Tyvek се разкъсат близо до отворени стъклени гърла.
Автоматизирано механично/вакуумно отлепване: Нагретите или подпомогнати с вакуум отлепващи рамена премахват плавно филмите Tyvek, елиминирайки генерирането на частици точно над откритите стерилни патрони.
C. Пълнене в гнездо срещу обработка на премахване на гнездото
| Стратегия за обработка | Как работи | Предимства | Ограничения |
|
In-Nest обработка |
Патроните остават вътре в пластмасовото гнездо по време на пълнене, вкарване на долното бутало и горно затваряне. |
Нулев контакт стъкло-към-стъкло; висока скорост; компактен отпечатък; по-малко движещи се механични части. |
Изисква специализирани инструменти за вложено затваряне; строги допуски при подравняване на мрежата на гнездата. |
|
Де-гнездене (извън гнездото) |
Роботизирано звездно колело или хващач изважда патроните от гнездото за непрекъснато пълнене/кримпване. |
Позволява 100% IPC (In-Process Control) претегляне на бутилка; по-лесно интегриране на въртящи се кримпващи колела. |
Малко по-висока механична сложност; риск от лек контакт със стъкло, ако водачите на звездното колело се износят. |
3. Размери на контейнера и съвместимост на механичните инструменти
Патроните изискват значително по-стриктно управление на толеранса на размерите в сравнение със стандартните флакони, тъй като крайният напълнен продукт трябва да пасне в механични инжектори за писалки или автоинжектори.
Контролни точки на критичните измерения:
Обща дължина и външен диаметър на фланеца (OD): Диктува хлабината на гнездото. Ако фланецът е с големи размери, патроните висят неравномерно, което води до променливи височини на пълнене или сривове в подравняването на иглата.
Еднородност на вътрешния диаметър (ID): Контролира височината на колоната с течност и точността на дозиране. Вариациите в дебелината на стъклената стена оказват влияние върху консистенцията на обемното пълнене при използване на бутални помпи с фиксиран ход.
Геометрия на гърлото и кримпване: Алуминиевата капачка трябва да бъде кримпвана с контролиран въртящ момент и натиск. Прекомерното кримпване напуква гърлото на стъклото; недостатъчното кримпване води до течове на целостта на затварянето на контейнера (CCI) при промени в налягането на надморската височина.
4. Ограничения за съвместимост с много формати: касети срещу PFS срещу флакони (комбинирани линии 3 в 1)
Много CDMOs и гъвкави разработчици на лекарства избират 3-в-1 комбинирани линии за пълнене, предназначени да обработват RTU предварително напълнени спринцовки (PFS), RTU патрони и RTU флакони на една машина. Въпреки че е рентабилен, съществуват инженерни компромиси
Ключови технически предизвикателства и решения в многоформатни линии:
1. Разлики в механизма за запечатване и запушване
- PFS: Изисква само вкарване на буталото (чрез механичен прът или вакуумно вкарване) отгоре.
- Флакони: Изисква частично/пълно поставяне на гумена запушалка, последвано от непрекъснато кримпване на алуминиева капачка.
- Касети: Изисква двустранно запечатване-долно вкарване на бутало И кримпване на горната капачка.
- Решение за оборудване:Модулни станции с бързосменяеми набори от инструменти за поставяне на вакуумно бутало и серво кримпващи глави.
2. Дозиране и динамика на движение на дюзата
Вискозни гелове (HA / PFS): Изисква серво задвижвания с висок въртящ момент, отопляеми бункери и дюзи за обратно засмукване.
Чувствителни биологични продукти (инсулин/патрони): Изисква перисталтични или керамични помпи с ниско срязване за предотвратяване на срязване на протеини и образуване на мехурчета.
Решение за оборудване:Сменяеми помпени колектори (Перисталтични срещу Ротационно керамично бутало), съхранени като предварително зададени софтуерни рецепти.
3. Престой при смяна и валидиране на чиста стая
Превключването на формати на комбинирана линия изисква смяна на хващачи за гнездо, звездовидни колела, игли за пълнене и кримпващи патронници.
Решение за оборудване:Части за бърза смяна без инструменти с лазерно гравирани идентификационни кодове. Това гарантира смяна на формата за по-малко от 30 минути, без да се компрометира целостта на чистата стая клас А.
5. Пълнене на RTU касета: Основни технически акценти
Съвместимост с опаковки Nest/Tub: Оптимизиран за предварително стерилизирани RTU (готови за употреба) формати гнезда и вани, осигурявайки безпроблемно автоматизирано отделяне на гнезда и отваряне на вани.
Прецизно дозиране и технология без мехурчета: Използва високопрецизни серво задвижвани керамични помпи, комбинирани с вакуумно пълнене по време наПълнене на RTU касетаза предотвратяване на микромехурчета и постигане на ±1% точност.
Комбинирана гъвкавост 3 в 1: Проектиран с възможности за бърза смяна без инструменти за гъвкава обработка на патрони, PFS и флакони на една модулна линия за пълнене.
Твърдо валидиране и съответствие: Напълно съответства на стандартите cGMP и EU-GMP Анекс 1, включващи одитни пътеки, съвместими с 21 CFR, част 11, и надеждна цялост на затваряне на контейнера.